


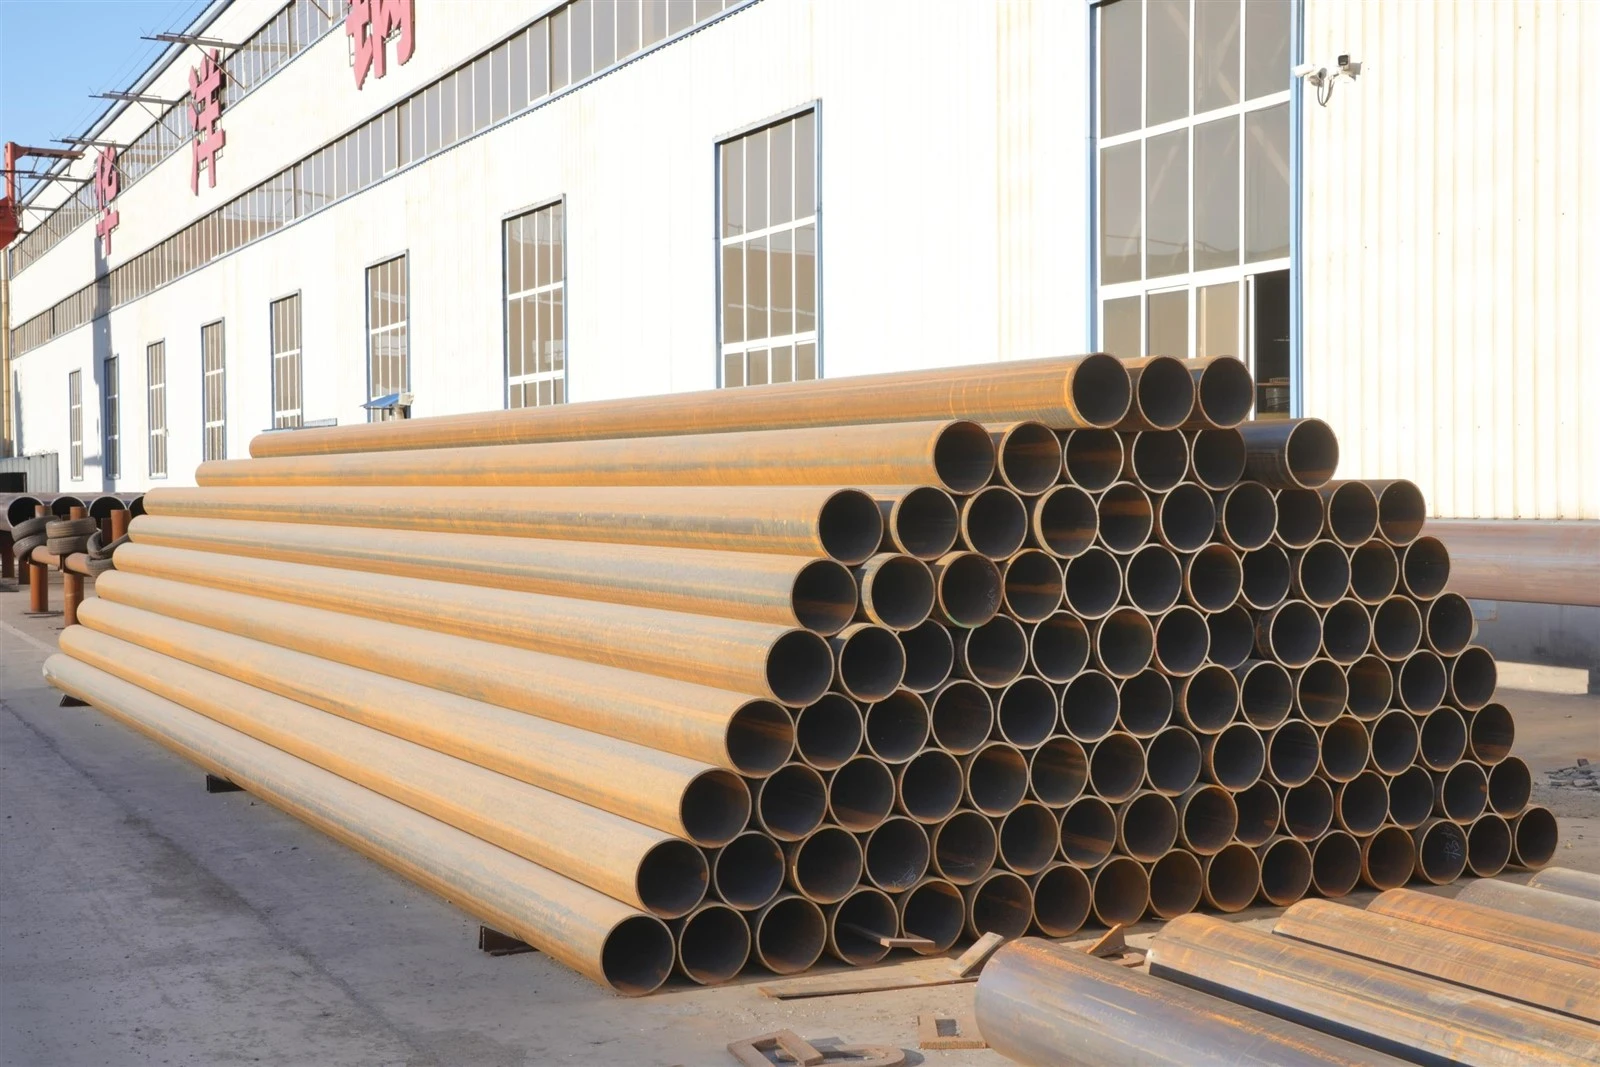
Í framleiðsluferlinu á ERW (Electric Resistance Welded) stálpípum hafa suðugæði alltaf verið einn af grunnvísunum til að meta frammistöðu og áreiðanleika vöru. Þar sem ERW stálrör taka upp suðuferlið með hátíðniviðnám, treystir suðunni ekki á fylliefni heldur nær hún málmvinnslutengingu með því að hita brúnir stálræmunnar í plastástand og beita síðan útpressunarkrafti. Þessi eiginleiki ákvarðar að suðugæði eru mjög háð hráefnum, ferlibreytum og ferlistýringu.
Frá sjónarhóli alls framleiðsluferlisins túlkar þessi grein kerfisbundið lykilstýringarpunkta fyrir suðugæði ERW stálröra.
I. Mikilvægi suðugæða íERW stálrör
Suðan er einn af viðkvæmustu hlutunum í uppbyggingu ERW stálröra og gæði hennar hafa bein áhrif á þrýstings-burðargetu, þreytuþol og endingartíma stálpípunnar. Í notkunaratburðarás eins og vatnsflutningi, gasflutningi og burðarvirki, ef suðu hefur galla eins og ófullkomið skarpskyggni, innfellingar eða byggingargalla, verður það oft streituþéttnisvæði, sem eykur rekstraráhættu.
Þess vegna er áhersla gæðaeftirlits fyrir ERW stálpípur ekki aðeins "að vera soðið" heldur einnig "að vera stöðugt soðið og stöðugt soðið."
II. Hráefnisgæði: Forsenda fyrir suðustöðugleika
ERW suðu hefur miklar kröfur um samkvæmni stálspólunnar. Efnasamsetning, vélrænni eiginleikar og þykktarstöðugleiki stálræmabrúnanna hefur bein áhrif á suðuhitainntak og plastástand málmsins.
Ef samsetning hráefna sveiflast verulega er líklegt að það valdi ójafnri upphitun og óstöðugum samruna við suðu, sem leiðir til sveiflna í suðustyrk eða óeðlilegra mannvirkja. Þess vegna framkvæma þroskuð ERW stálpípuframleiðslukerfi venjulega samsetningu endurskoðun og frammistöðu sýnatökuskoðun þegar stálspólur koma inn í verksmiðjuna og leggja grunninn að suðugæði.
III. Áhrif myndunargæða á suðuRúmfræði
Myndunarferlið fyrir suðu er mikilvægt skref til að ákvarða geometrísk lögun suðunnar. Við myndun stálræmunnar verða brúnirnar á báðum hliðum að viðhalda góðri röðun og stöðugu suðubili.
Ófullnægjandi mótunarnákvæmni er viðkvæm fyrir vandamálum eins og misjöfnun, skarast eða ójöfn bil. Jafnvel með nægilegum suðustyrk er erfitt að mynda ákjósanlega suðubyggingu. Slíkir gallar eru ef til vill ekki áberandi í útliti en geta valdið áhættu við síðari stækkun eða þjónustu.
Þess vegna byrjar eftirlit með gæðum suðu í raun frá mótunarstigi.

IV. Nákvæm stjórn á breytum fyrir hátíðni suðu
Há-tíðniviðnámssuðu er kjarnaferlið í ERW stálpípum og gæði hennar verða sameiginlega fyrir áhrifum af mörgum breytum, þar á meðal suðuafli, suðutíðni, hitunarbreidd og suðuhraða.
Ófullnægjandi kraftur kemur í veg fyrir að suðubrúnirnar nái að fullu plastástandi, sem veldur auðveldlega ófullnægjandi gegnumbroti eða rangsuðu; Of mikið afl getur leitt til ofhitnunar málms, sem hefur áhrif á suðuseigju. Stöðugar suðubreytur þurfa að vera nákvæmlega samræmdar við forskriftir stálræma og framleiðsluhraða, og stöðugt eftirlit ætti að vera viðhaldið meðan á framleiðslu stendur.
Í raunverulegri framleiðslu gera reyndur rekstrarteymi oft tímanlega fínstillingar á breytum byggðar á fíngerðum breytingum á suðuskilyrðum til að viðhalda stöðugleika suðugæða.
V. Extrusion Force og Weld Metal Bonding Quality
Við há-tíðnisuðu er hlutverk útpressunarkrafts að þrýsta á brúnir stálræmunnar sem hafa verið hituð í plastástand, kreista út oxíð og mynda þétt málmvinnslutengisvæði.
Ófullnægjandi útpressunarkraftur getur skilið eftir sig oxíðinnihald inni í suðunni; of mikill útpressunarkraftur getur valdið of mikilli útpressun á suðumálmi, sem hefur áhrif á formgerð suðuþversniðs-. Þess vegna eru ástand og aðlögunarnákvæmni extrusion tækisins einnig mikilvægir hlekkir í suðugæðaeftirliti.
VI. ÁlínuMeðferðaf suðusaumumogFærsla-Ferlisstýring
Eftir suðu fer suðu venjulega í gegnum netmeðferð eins og að fjarlægja innri og ytri suðuperlur til að tryggja innri og ytri yfirborðsgæði stálpípunnar. Á sama tíma munu síðari ferli eins og stærð, rétting og stækkun pípa einnig mynda aukaálag á suðusvæðið.
Ef suðuna sjálf er ófullnægjandi er líklegra að vandamál komi í ljós í þessum ferlum. Þess vegna er ekki hægt að takmarka eftirlit með gæðum suðu við suðu augnablikið heldur ætti það að ganga í gegnum allt framleiðsluferlið.
VII. Hlutverk ó-eyðandi prófunar (NDT) í suðugæðaeftirliti
Til að tryggja innri gæði suðunnar eru ERW stálpípur venjulega útbúnar með net- eða ótengdum ó-eyðandi prófunaraðferðum, svo sem úthljóðsprófun og hringstraumsprófun.
Þessar prófunaraðferðir geta tafarlaust greint innri galla í suðunni og lagt til grundvallar framleiðsluaðlögun. Með stöðugri endurgjöf á niðurstöðum skoðunar geta fyrirtæki stöðugt fínstillt suðufæribreytur til að ná stöðugum framförum á suðugæði.
VIII. Gæðaeftirlit með suðusem aKerfisbundiðVerkfræðiferli
Eftirlit með suðugæði í ERW stálrörum krefst kerfisbundinnar athygli í öllu framleiðsluferlinu, frá vali á hráefni til lokaskoðunarstigs. Með því að viðhalda ströngu eftirliti yfir hverri ferlibreytu og innleiða háþróaðar prófanir sem ekki-eyðileggja, geta framleiðendur tryggt hágæða ERW stálpípur sem uppfylla krefjandi kröfur ýmissa verkfræðiforrita.
Með margra ára reynslu í framleiðslu á soðnum stálpípa hefur Huayang Steel Pipe þróað þroskað gæðaeftirlitskerfi með áherslu á ERW stálrör. Með því að hagræða stöðugt framleiðsluferlið og bæta stöðugleika vörunnar, veitir Huayang Steel Pipe stöðugar og áreiðanlegar lausnir fyrir fjölbreytt úrval verkfræðiverkefna.


